Artykuł sponsorowany
Jak po śladach na MDF, sklejce i fornirze rozpoznać błędne ustawienia frezarki CNC
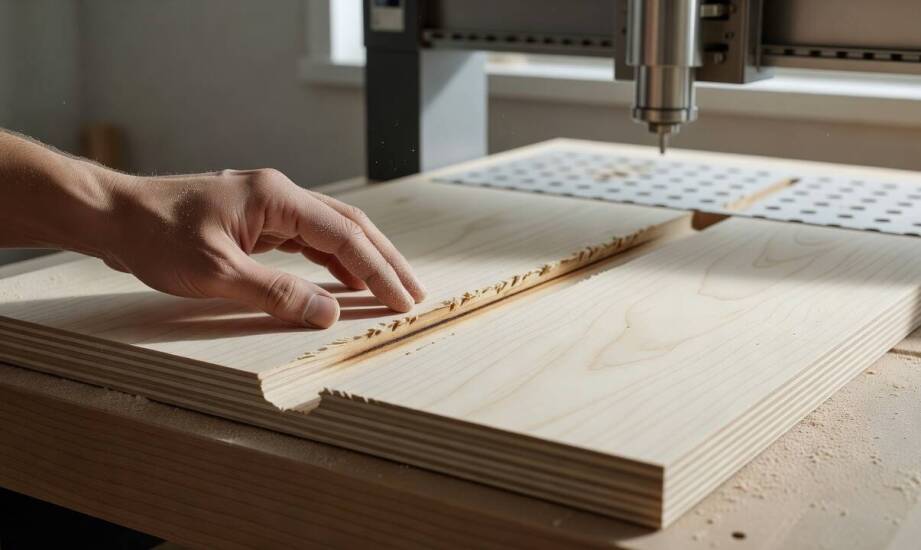
W małym warsztacie stolarskim ślady pozostawione na obrabianym materiale ujawniają problemy z ustawieniami sprzętu znacznie szybciej niż sama bezpośrednia inspekcja maszyny. Widoczne przypalenia, wyrwania włókien czy mocno postrzępione krawędzie na płytach z MDF, sklejce i delikatnym fornirze wskazują na konkretne błędy obróbki. Zrozumienie tych uszkodzeń ułatwia zdiagnozowanie nieprawidłowych parametrów skrawania oraz ocenę ogólnego stanu technicznego wrzeciona.
Co oznaczają przypalenia i wyrwania na MDF?
Przypalenia powstają na materiale w momencie, gdy frez zaczyna trzeć powierzchnię zamiast ją płynnie ciąć. Generuje to duże ilości ciepła, które szybko niszczy ciętą krawędź. Typowymi przyczynami takiego zjawiska są zbyt wolny posuw, za wysokie obroty wrzeciona oraz mocno stępione narzędzie robocze. Dodatkowym czynnikiem ryzyka pozostaje wyeksploatowane wrzeciono, w którym zużyte łożyska wywołują drgania. Wibracje przenoszą się na frez i dodatkowo pogarszają wygląd wykończonej powierzchni drewna. Widoczne przypalenia wymagają korekty obrotów, wyraźnego zwiększenia posuwu lub wymiany zużytego frezu.
Wyrwania i postrzępione krawędzie pojawiają się najczęściej przy zastosowaniu niewłaściwej geometrii narzędzia. Przy obróbce wrażliwej sklejki oraz forniru zaleca się stosowanie frezów kompresyjnych o konstrukcji typu up-down. Narzędzia te kierują wióry do środka płyty, co skutecznie ogranicza wyrywanie włókien po obu stronach detalu. Klasyczne frezy spiralne pozytywne wyrzucają urobek do góry i sprawdzają się doskonale przy obróbce gęstego MDF. Jednak przy cięciu forniru ten sam rodzaj ostrza doprowadzi do silnego postrzępienia wierzchniej warstwy ozdobnej. Zastosowanie odpowiedniego frezu kompresyjnego w pełni zabezpiecza fornir przed uszkodzeniami mechanicznymi.
Jak posuw, głębokość i stabilizacja wpływają na powierzchnię?
Posuw i głębokość roboczego przejścia bezpośrednio kształtują ostateczny wygląd krawędzi wyciętego elementu. Optymalne wartości posuwu oraz prędkości obrotowej zależą zawsze od profilu frezu, gęstości płyty i ustalonej głębokości skrawania. Zastosowanie zbyt szybkiego prowadzenia narzędzia niszczy materiał i wywołuje głębokie wykruszanie warstw klejonych na sklejce. Z kolei zbyt mocne zaniżenie tej prędkości skutkuje nieustannym tarciem, które generuje silne, punktowe przegrzewanie się elementu. Głębsze frezowanie twardych płyt wymaga podzielenia pracy na kilka niezależnych etapów. Takie podejście skutecznie chroni wrzeciono przed przeciążeniem i eliminuje ryzyko powstawania niepożądanych wibracji.
Płaskość roboczego stołu oraz odpowiedni docisk detalu decydują o pełnej powtarzalności procesu cięcia. Nierówne, wypaczone podłoże skutkuje zmienną głębokością frezowania, co ostatecznie pozostawia na materiale pofalowane ślady. Zbyt słabe mocowanie pozwala na mikroprzesunięcia obrabianego arkusza pod wpływem oporu narzędzia. Każde takie drgnięcie kończy się poszarpanymi krawędziami oraz koniecznością ponownego wyrównywania formatki. Precyzyjnie dobrany docisk próżniowy lub mocne klemy mechaniczne gwarantują jednolity i gładki wygląd wycinanych elementów.
Wybór odpowiedniego sprzętu ułatwia sprawne zaplanowanie procesu produkcyjnego w nowoczesnym warsztacie. Firma INTERPART Aleksander Tybora specjalizuje się w dystrybucji wyposażenia dla branży stolarskiej oraz mniejszych zakładów obróbki drewna.
Przed uruchomieniem produkcji krótkich serii warto dokładnie sprawdzić zachowanie maszyny pod obciążeniem. Z tego względu używane frezarki cnc poddaje się precyzyjnym testom próbnym na docelowych materiałach. Obserwacja pozostawionych śladów na odpadkach ułatwia wychwycenie zużycia poszczególnych komponentów mechanicznych. Pozwala to na szybką ocenę dokładności prowadzenia narzędzia roboczego i ogólnej sztywności całej konstrukcji.
Wady wykończenia wynikają z naturalnych właściwości obrabianego materiału, błędnie wprowadzonych parametrów skrawania lub postępującego zużycia maszyny. Płyta MDF posiada strukturę mocno ścierną, przez co szybko tępi ostrza i zwiększa ryzyko powstawania przypaleń. Sklejka i fornir reagują głównie na układ słojów oraz kierunek, w którym obraca się narzędzie. Uszkodzenia struktury pojawiają się przy prowadzeniu wrzeciona pod włos lub przy rezygnacji ze specjalistycznych frezów. Z kolei luzy w układzie prowadnic liniowych generują drgania, które tworzą równomierne, faliste odkształcenia na krawędzi detalu. Wprowadzenie korekty do kodu programu CNC przynosi oczekiwane rezultaty wyłącznie przy zastosowaniu ostrego frezu.
Trafne diagnozowanie usterek na podstawie analizy wiórów i krawędzi pozwala na szybką zmianę parametrów przez operatora. W mniejszych zakładach produkcyjnych taka wiedza wyraźnie skraca czas przestojów maszyny. Prawidłowe czytanie sygnałów z obrabianego drewna minimalizuje ilość drogich odpadów powstających przy wycinaniu skomplikowanych kształtów.
Kategorie artykułów
Polecane artykuły

Harmonogram przyjęcia okolicznościowego — jak rozłożyć powitanie, posiłek i część swobodną

Kompleksowe zarządzanie wynajmem: korzyści dla właścicieli apartamentów

Adwokat a zdalne prowadzenie spraw o konsumencką upadłość – jak to działa?
